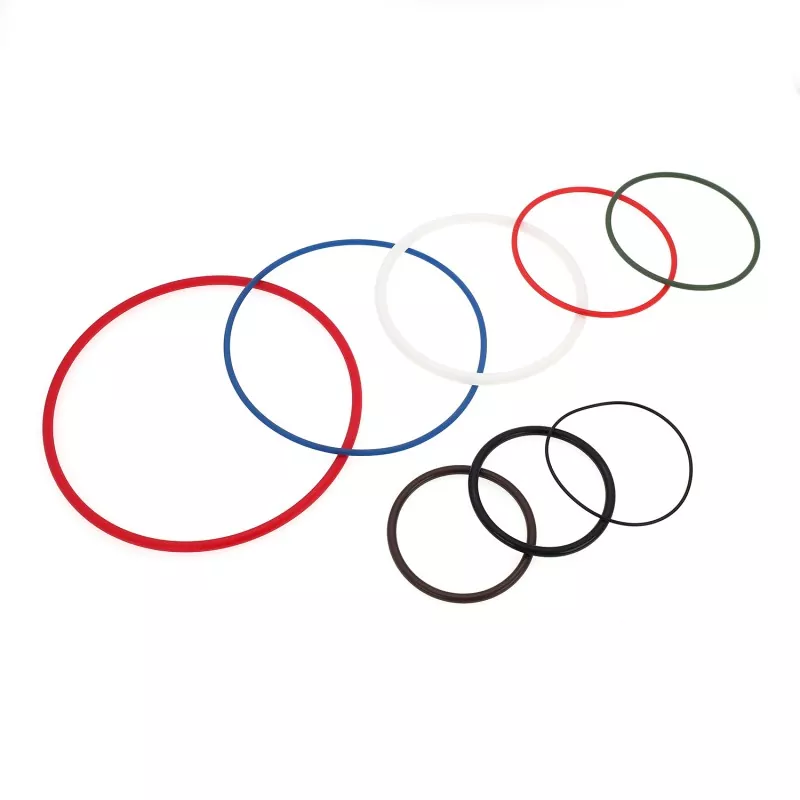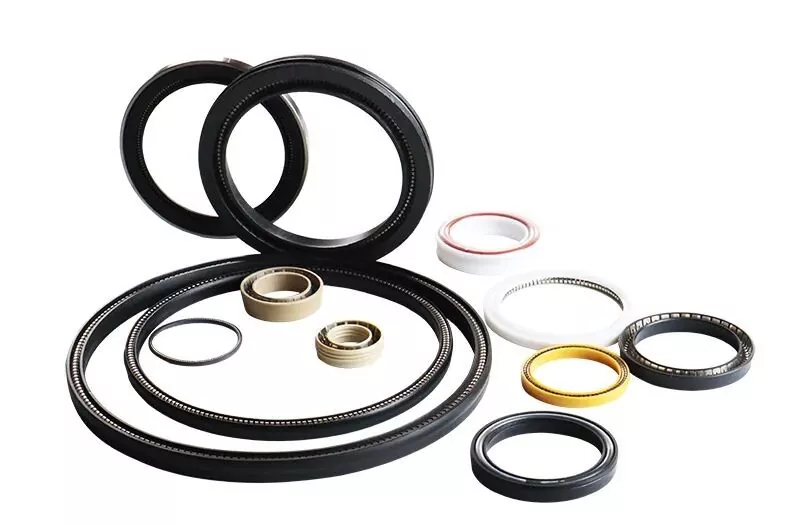
Az O-gyűrűk a legnépszerűbb tömítések, amelyeket hidraulikus, pneumatikus alkatrészekben és rendszereszközökben használnak, és széles körben használják különféle tömítési alkalmakkor.
Az O-gyűrűk tömítőelemként, valamint hidraulikus csúszó tömítések és porgyűrűk erőkifejtő elemeiként használhatók. Meghatározott hőmérsékletek, nyomások és különböző folyadék- és gázközegek mellett ezek a termékek tömítésként működhetnek statikus vagy mozgó állapotban. Elmondható, hogy az ipari területen, akár egyetlen tömítésről van szó a javításhoz és karbantartáshoz, vagy az olyan alkalmazásokban, mint a repülőgépipar, az autóipar és az általános ipar, az O-gyűrűk szinte mindenhol megtalálhatók.
A termék jellemzői és alkalmazásai:
Az O-gyűrűknek számos előnye van:
(1) Különféle tömítési formákhoz alkalmas, beleértve a statikus tömítést és a dinamikus tömítést.
(2) Különféle mozgásmódokhoz alkalmas, például forgó mozgáshoz, tengelyirányú oda-vissza mozgáshoz vagy kombinált mozgáshoz.
(3) Számos különböző tömítőanyaghoz alkalmas, beleértve az olajat, vizet, gázt, vegyi anyagokat vagy egyéb vegyes közegeket;
(4) A keresztmetszeti szerkezet rendkívül egyszerű, és öntömítő hatással, megbízható tömítőképességgel, kompakt szerkezettel, valamint könnyű összeszereléssel és szétszereléssel rendelkezik;
(5) Sokféle anyag létezik;
(6) Alacsony költség;
(7) A dinamikus súrlódási ellenállás viszonylag kicsi.
Az O-gyűrű szabványok listája az alábbi táblázatban látható:
| 1-1. táblázat Az O-gyűrű szabványok listája | |||||||
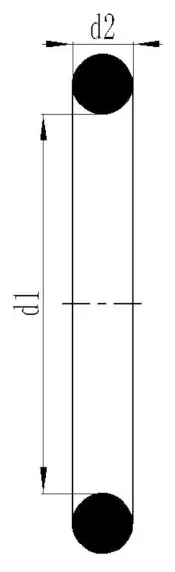
| Standard | O-gyűrű keresztmetszeti átmérője d2 |
![]() |
|||||
| Amerikai szabvány AS 568 Brit BS 1516 szabvány |
1.7 8 |
2.62 | 3.53 | 5.33 | 6.99 | - | |
| Japán JIS B 2401 szabvány | 1.9 | 2.4 | 3.1 | 3.5 | 5.7 | 8.4 | |
| IS0 nemzetközi szabvány 3601/1 német szabvány DIN 3771/1 kínai szabvány GB 3452.1 | 1.8 | 2.65 | 3.55 | 5.30 | 7.00 | - | |
| GB1235 kínai szabvány | 1.9 | 2.4 | 3.1 | 3.5 | 5.7 | 8.6 | |
| Előnyben részesített metrikus méretek | 1.0 | 1.5 | 2.0 | 2.5 | 3.0 | 3.5 | |
| 4.0 | 4.5 | 5.0 | 5.5 | 6.0 | 7.0 | ||
| 8.0 | 10.0 | 12.0 | - | - | - | ||
| Amerikai szabvány AS 568 (900-as sorozat) |
1.0 2 |
1.42 | 1.63 | 1.83 | 1.98 | 2.08 | |
|
2.2 1 |
2.46 | 2.95 | 3.00 | - | - | ||
Tömítő mechanizmus
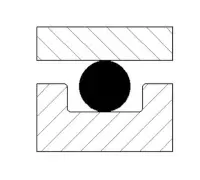
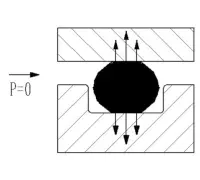
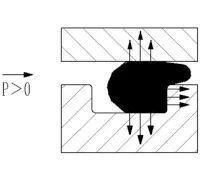
Az O-gyűrű egy automatikus kétirányú tömítőelem. A szerelés során radiális és axiális előnyomása határozza meg magának az O-gyűrűnek a kezdeti tömítőképességét, amely a rendszernyomás növekedésével növekszik.
(1) Tömörítetlen állapot
(2) Sűrített állapot nyomás nélkül
(3) Nyomás
Teljesítmény paraméterek
1-2. táblázat Az O-gyűrű teljesítményparaméterei
| Standard | Statikus tömítés | Dinamikus tömítés |
| Munkanyomás | Rögzítőgyűrű nélkül a maximum elérheti a 20 MPa-t; A rögzítőgyűrűvel a maximum elérheti a 40 MPa-t: Speciális rögzítőgyűrűvel a maximum elérheti a 200 MPa-t | Rögzítőgyűrű nélkül a maximális nyomás elérheti az 5 MPa-t; tartógyűrűvel, nagyobb nyomással |
| Sebesség | Oda-vissza 0,5 m/s max, forgó 2m/s max | |
| Hőmérséklet | Általános alkalmak: -30~+110, különleges alkalmak: -60~+250, változó alkalmak: -30~+80 | |
| Közepes | Lásd (Anyagtulajdonságok táblázat) | |
O-gyűrű kiválasztása
1. Munkaközeg és munkakörülmények
Az O-gyűrű anyagának kiválasztásakor először a munkaközeggel való kompatibilitást kell figyelembe venni, és figyelembe kell venni a munkakörülményeket is, mint a nyomás, hőmérséklet, folyamatos munkaidő és a tömítőrész működési ciklusa. Ha forgó helyzetben használják, akkor figyelembe kell venni a súrlódási hő okozta hőmérséklet-emelkedést. A különböző tömítőanyagok eltérő fizikai és kémiai tulajdonságokkal rendelkeznek, kérjük, olvassa el az "Anyagtulajdonságok táblázatát" a részletekért.
2. Tömítés típusa és beépítési horony mérete
(1) A tömítési forma szerint a következőkre osztható: statikus tömítés (a szomszédos felületek közötti relatív mozgás nélküli tömítés) és dinamikus tömítés (a tömített részek közötti oda-vissza mozgású tömítés);
(2) A tömítés célja szerint felosztható: lyuktömítés, tengelytömítés és forgótömítés;
(3) A beépítési forma szerint felosztható: axiális beépítésre (keresztmetszete beépítés után tengelyirányban deformálódik) és radiális beépítésre (keresztmetszete beépítés után sugárirányban deformálódik).
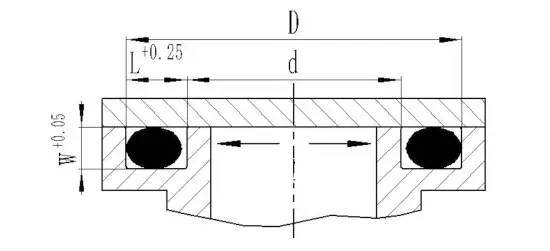
①Axiális statikus tömítés
Belső nyomás: Az O-gyűrű külső átmérőjének és a D horony külső átmérőjének alapvetően közel 1-3%-nak vagy nagyobbnak kell lennie.
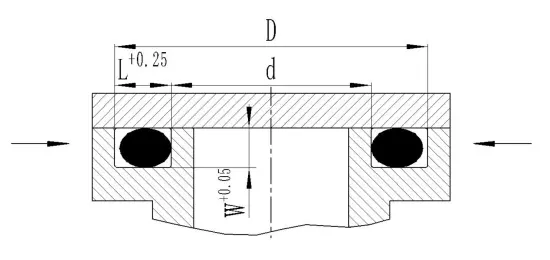
Külső nyomás: Az O-gyűrű belső átmérője közel legyen a horony d belső átmérőjéhez, vagy valamivel kisebb legyen annál, de legalább 6%.
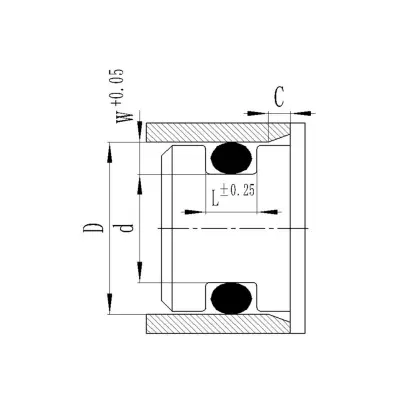
1-3. táblázat Axiális statikus tömítés beépítési horony méretei
| O-gyűrű huzalátmérő d2 | Horony mélysége W+0,05 | Horony szélessége L+0,25 | O-gyűrű huzalátmérő d2 | Horony mélysége W+0,05 | Horony szélessége L+0,25 | O-gyűrű huzalátmérő d2 | Horony mélysége W+0,05 | Horony szélessége L+0,25 |
| 1 | 0.7 | 1.4 | 2.7 | 2.1 | 3.8 | 5.7 | 4.6 | 7.6 |
| 1.2 | 0.9 | 1.6 | 2.8 | 2.1 | 4 | 6 | 4.8 | 8.1 |
| 1.25 | 0.9 | 1.7 | 3 | 2.3 | 4.1 | 6.5 | 5.3 | 8.6 |
| 1.3 | 1 | 1.7 | 3.1 | 2.4 | 4.2 | 6.99 | 5.7 | 9.7 |
| 1.5 | 1.1 | 2.1 | 3.5 | 2.7 | 4.8 | 7 | 5.7 | 9.7 |
| 1.6 | 1.2 | 2.2 | 3.53 | 2.7 | 4.9 | 7.5 | 6.2 | 10.1 |
| 1.78 | 1.3 | 2.5 | 3.55 | 2.7 | 5 | 8 | 6.6 | 10.7 |
| 1.8 | 1.3 | 2.6 | 3.6 | 2.8 | 5.1 | 8.4 | 7.1 | 11.1 |
| 1.9 | 1.4 | 2.7 | 3.7 | 2.9 | 5.2 | 8.5 | 7.2 | 11.3 |
| 2 | 1.5 | 2.8 | 4 | 3.1 | 5.5 | 9 | 7.6 | 12 |
| 2.2 | 1.6 | 3.1 | 4.3 | 3.3 | 5.9 | 9.5 | 8.1 | 12.5 |
| 2.4 | 1.8 | 3.3 | 4.5 | 3.5 | 6.1 | 10 | 8.5 | 13.6 |
| 2.5 | 1.9 | 3.5 | 5 | 4 | 6.7 | 10.5 | 8.9 | 14 |
| 2.6 | 2 | 3.6 | 5.3 | 4.2 | 7.2 | 11 | 9.4 | 14.7 |
| 2.62 | 2 | 3.7 | 5.33 | 4.2 | 7.3 | 12 | 10.4 | 15.7 |
| 2.65 | 2 | 3.8 | 5.5 | 4.5 | 7.4 | 15 | 13.2 | 19.4 |
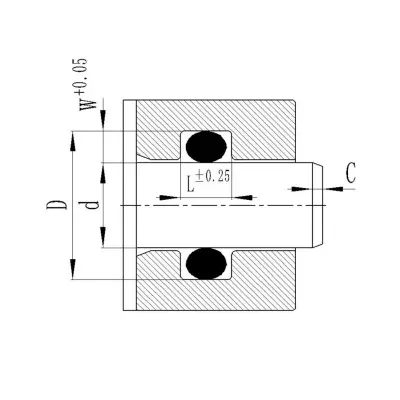
②Radiális statikus tömítés
Radiális furattömítés: A beépítési horony a tengelyen van, és az O-gyűrű belső átmérője megegyezik a horony alsó átmérőjével d, vagy valamivel kisebb annál.
Radiális tengelytömítés: A beépítési horony a furatban van, és az O-gyűrű belső átmérője és a tömített tengely d átmérője a lehető legközelebb legyen.
| 1-4. táblázat A radiális statikus tömítés beépítési hornyának méretei | |||||||||||
| O-gyűrű huzalátmérő d2 | Horony mélysége W+0,05 | Horony szélessége L±0,25 | C | O-gyűrű huzalátmérő d2 | Horony mélysége W+0,05 | Horony szélessége L±0,25 | C | O-gyűrű huzalátmérő d2 | Horony mélysége W+0,05 | Horony szélessége L±0,25 | C |
| 1 | 0.75 | 1.3 | 1.2 | 2.7 | 2.1 | 3.6 | 2 | 5.7 | 4.6 | 7.6 | 3.5 |
| 1.2 | 0.9 | 1.6 | 1.2 | 2.8 | 2.2 | 3.7 | 2 | 6 | 4.9 | 7.9 | 3.5 |
| 1.25 | 0.9 | 1.7 | 1.2 | 3 | 2.3 | 3.9 | 2.5 | 6.5 | 5.4 | 8.4 | 4 |
| 1.3 | 1 | 1.7 | 1.2 | 3.1 | 2.4 | 4 | 2.5 | 6.99 | 5.8 | 9.2 | 4 |
| 1.5 | 1.1 | 2 | 1.5 | 3.5 | 2.7 | 4.6 | 2.5 | 7 | 5.8 | 9.3 | 4 |
| 1.6 | 1.2 | 2.1 | 1.5 | 3.53 | 2.7 | 4.7 | 2.5 | 7.5 | 6.3 | 9.8 | 4 |
| 1.78 | 1.3 | 2.4 | 1.5 | 3.55 | 2.8 | 4.7 | 2.5 | 8 | 6.7 | 10.5 | 4 |
| 1.8 | 1.3 | 2.4 | 1.5 | 3.6 | 2.8 | 4.8 | 2.5 | 8.4 | 7.1 | 10.9 | 4.5 |
| 1.9 | 1.4 | 2.5 | 1.5 | 3.7 | 2.9 | 4.9 | 2.5 | 8.5 | 7.2 | 11 | 4.5 |
| 2 | 1.5 | 2.6 | 2 | 4 | 3.2 | 5.2 | 3 | 9 | 7.7 | 11.7 | 4.5 |
| 2.2 | 1.7 | 3 | 2 | 4.3 | 3.4 | 5.6 | 3 | 9.5 | 8.2 | 12.3 | 4.5 |
| 2.4 | 1.8 | 3.2 | 2 | 4.5 | 3.6 | 5.8 | 3 | 10 | 8.6 | 13 | 5 |
| 2.5 | 1.9 | 3.3 | 2 | 5 | 4 | 6.5 | 3 | 10.5 | 9 | 13.8 | 5 |
| 2.6 | 2 | 3.4 | 2 | 5.3 | 4.3 | 7 | 3 | 11 | 9.5 | 14.3 | 5 |
| 2.62 | 2 | 3.5 | 2 | 5.33 | 4.3 | 7.1 | 3.5 | 12 | 10.5 | 15.6 | 5 |
| 2.65 | 2 | 3.6 | 2 | 5.5 | 4.5 | 7.2 | 3.5 | 15 | 13.2 | 19.2 | 5 |
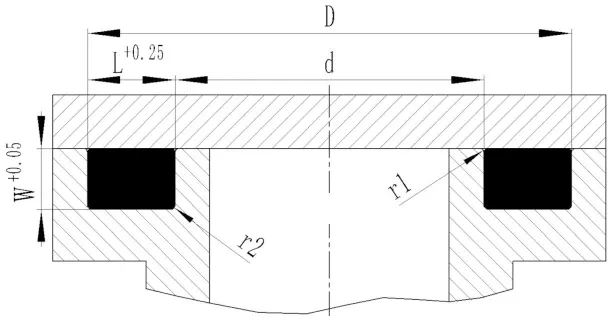
③ Vákuumtömítés (statikus tömítés)
A vákuumcsomagolás speciális körülmények között O-gyűrűs tömítés, és a lezárt rendszer nyomása alacsonyabb, mint 1 szabvány atmoszféra (101,325 kpa).
Alkalmazási és beépítési horonyméret követelményei a következők:
a. A beépítési horony terét csaknem 100%-ban kitölti az O-gyűrű térfogata a deformáció után, ami növelheti az érintkezési felületet és meghosszabbíthatja az elasztomer diffúziós idejét.
b. Az O-gyűrű keresztmetszetének kompressziós deformációja körülbelül 30%.
c. Vákuumos zsírt kell használni (a szivárgás csökkentése érdekében).
d. A beépítési horony minden felületének felületi érdességét nagyobbnak kell tekinteni, mint a hidraulikus statikus tömítések követelményeit, és az ftp érintkezési tartomány százalékos arányának nagyobbnak kell lennie 50%-nál.
e. Az O-gyűrűnek olyan anyagokból kell készülnie, amelyek kompatibilisek a gázzal, alacsony permeabilitással és alacsony kompressziós deformációval. Itt fluorgumi használatát javasoljuk.
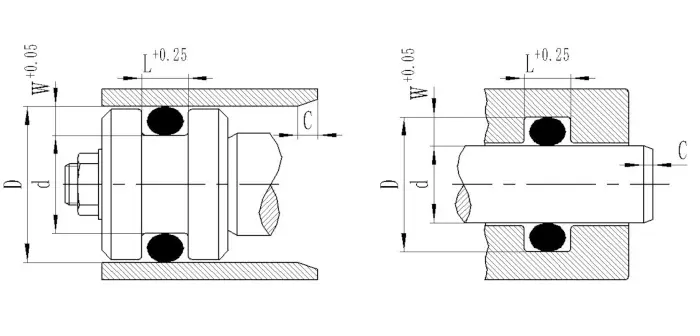
④Radiális hidraulikus dinamikus tömítés
Mivel az O-gyűrű mozgás közben elmozdul, alkalmazása alacsonyabb nyomásra (rögzítőgyűrű nélkül) és sebességre korlátozódik (oda-vissza mozgás = 0,5 m/s; forgó mozgás = 2,0 m/s).
3. Keménységi tényező
Az O-gyűrű anyagának keménysége a tömítési teljesítmény értékelésének egyik fontos mutatója. Az O-gyűrű keménysége határozza meg az O-gyűrű összenyomását és a horony legnagyobb megengedett extrudálási hézagát. Általában a Shore A70 nitrilkaucsukot szállítjuk, amely a legtöbb használati feltételnek megfelel.
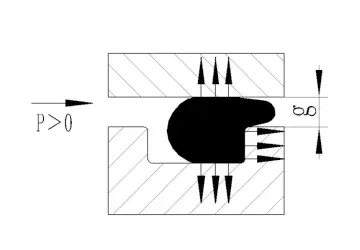
4. Extrudálási rés
A megengedett legnagyobb extrudálási hézag g max a rendszer nyomásától, az O-gyűrű keresztmetszeti átmérőjétől és az anyag keménységétől függ. Általában minél nagyobb az üzemi nyomás, annál kisebb a megengedett legnagyobb extrudálási rés g max. Ha a g rés meghaladja a megengedett tartományt, az az O-gyűrű extrudálását vagy akár megsérülését okozza.
A radiális dinamikus tömítéseknél javasolt rögzítőgyűrűt használni, amely megakadályozhatja az O-gyűrű beszorulását a radiális résbe, és növelheti az üzemi nyomást is. Ha a nyomás meghaladja az 5 MPa-t és a belső átmérő > 50 mm, a nyomás pedig nagyobb, mint 10 MPa, és a belső átmérő < 50 mm, ajánlott rögzítőgyűrűt használni.
Statikus tömítési alkalmazásokhoz ajánlatos a H7/g6 illeszkedést.
5. Szakító- és nyomóerő
Amikor az O-gyűrűt a horonyba szerelik, az bizonyos mértékig megfeszül és összenyomódik. Ha a nyújtási és összenyomási értékek túl nagyok, az O-gyűrű keresztmetszete túlságosan megnő vagy csökken. Annak érdekében, hogy ne befolyásolja tömítő hatását, ajánlott szigorúan betartani a következő két pontot:
(1) Radiális lyuktömítéshez: Az O-gyűrű lehetőleg feszített állapotban van (azaz d>d2), és a maximálisan megengedett nyújtási sebesség 6%, mert 1%-os nyújtás ennek megfelelően 0,5%-kal csökkenti a W keresztmetszeti átmérőt.
Megnyúlás = (d-2/d2) × 100% <6%
Az egyenletben: d-a rögzítőhorony alsó átmérője a radiális furattömítésben
d2 - az O-gyűrű belső átmérője
(2) Radiális tengelytömítéseknél az O-gyűrűt előnyösen a kerülete mentén összenyomják (azaz D1>D), és a kerületi összenyomási arány 3%.
Sűrítési arány = (D1-D)/D1×100% <3%
Az egyenletben: D1 - az O-gyűrű külső átmérője
A radiális tengelytömítés szerelőhoronyának D-alsó átmérője
6. Az O-gyűrűket forgó tengelytömítésként használják
Az O-gyűrűk tömítésként is használhatók kis fordulatszámú és rövid ciklusú forgó tengelyekhez. Ha a kerületi sebesség kisebb, mint 0,5 m/s, az O-gyűrű kiválasztása normál tervezési szabványokon alapulhat; ha a kerületi sebesség nagyobb, mint 0,5 m/s, akkor figyelembe kell venni azt a jelenséget, hogy a megnyúlt gumigyűrű felmelegedés után összezsugorodik (Joule-hőjelenség), ezért a tömítőgyűrű belső átmérőjét körülbelül 2%-kal nagyobbra kell választani, mint a tömített tengely átmérőjét, és a fenti jelenség elkerülhető. Miután az O-gyűrűt a horonyba szerelték, sugárirányban összenyomják, finom hullámosságot képezve, ezáltal javítva a kenési feltételeket.
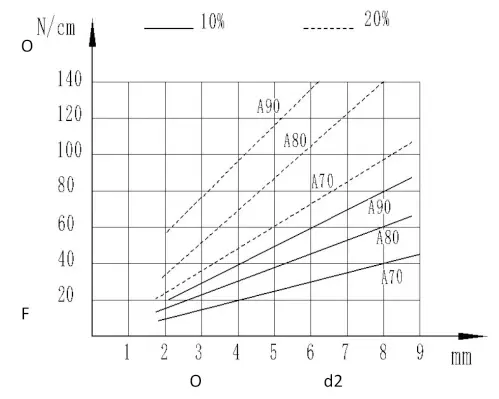
7. Telepítési nyomóerő
A beépítés során a nyomóerő összefügg a kezdeti összenyomás mértékével és az anyag keménységével. Az ábra az egység nyomóereje és a tömítés kerületének centiméterenkénti keresztmetszeti átmérője közötti összefüggést mutatja, amely az O-gyűrű beszerelésekor fellépő nyomóerő nagyságának becslésére szolgál.
Helyi szerkezettervezés
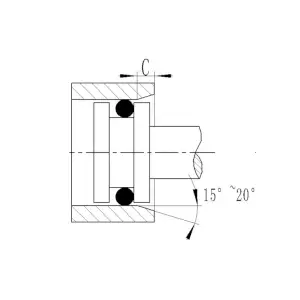
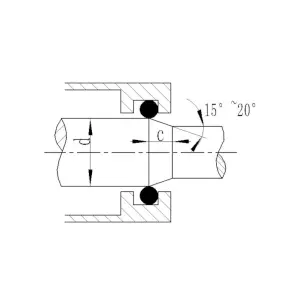
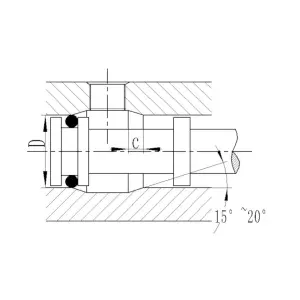
Mivel a beszerelés során az O-gyűrű összenyomódik, a súlyos sérülések elkerülése érdekében a furat végét vagy a tengelyvéget 15°-20°-os letörést kell készíteni, a széleket pedig le kell kerekíteni, és el kell távolítani a sorját. Ha az O-gyűrűt egy keresztirányú lyukon kell átmenni a szerelés során, akkor az átmeneti furatot is le kell ferdíteni vagy le kell kerekíteni.
Lyuk letörés
Tengelyletörés
Átmeneti furatok letörése/lekerekítése
1-10. táblázat Minimális letörési hossz Cmin
| Metszet átmérő W | ≤1,78, 1,80 | ≤2,62, 2,65 | ≤3,53, 3,55 | ≤5,30, 5,33 | ≤7.00 | >8.40 | |
| Minimális letörési hossz Cmin | 15° | 2.5 | 3.0 | 3.5 | 4.0 | 5.0 | 6.0 |
|
|
20° | 2.0 | 2.5 | 3.0 | 3.5 | 4.0 | 4.5 |
Letörés felületi érdesség: Rz≤4,0μm Ra≤0,8μm
Megengedett alakeltérések és felületi hibák
Az O-gyűrűk alakját és felületi hibáit két kategóriába soroljuk: N és S.
(1) N: szabványos minőségünket képviseli, amely teljes mértékben megfelel a magas minőségi követelményeknek és a napi alkalmazásoknak.
(2) S: Alkalmas olyan alkalmakra, ahol nagyon magas követelményeket támasztanak az alaki és felületi hibákkal szemben, amelyek általában nagy gyártást és magas költségeket igényelnek.
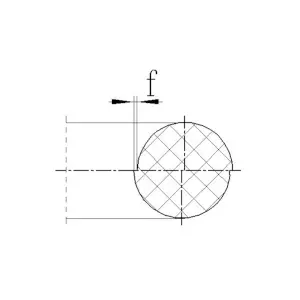
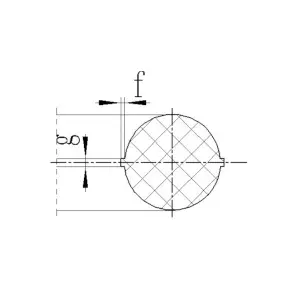
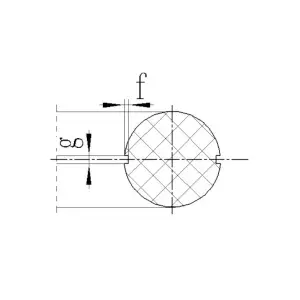
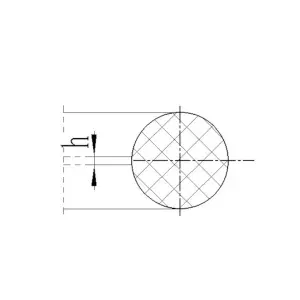
Penészeltérés d
Formahasító vaku h
Penészesedési zsugorodás
Túlzott vágás
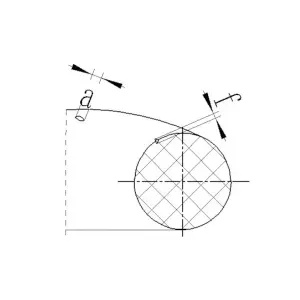
Áramlási jelek
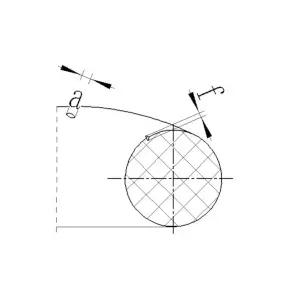
Egyéb hibák
| 1-8. táblázat O-gyűrű alak- és felületi hibák | ||||
| Hibák | Kategória | A W szakasz megengedett eltérése | ||
| ≤2,65 | >2,65 | |||
| Hibamodulus | Szélesség h | N | 0.06 | 0.12 |
| Flash mennyisége | Szélesség h | S | 0.05 | 0.09 |
| Elválasztási zsugorodás | Szélesség h | N | 0,1 ·W | 0,1 ·W |
| Szélesség h | 0.05 | 0.09 | ||
| Szélesség h | S | 0,05 ·W | 0,05 ·W | |
| Szélesség h | 0.05 | 0.09 | ||
| Túlzott vágási szélesség (túlvágás megengedett, de a keresztmetszet eltérési tartományán belül kell lennie, és a felületet simán kell tartani) | Szélesség h | N | 0.4 | 1.2 |
| Szélesség h | S | 0.4 | 0.7 | |
| Áramlási jelek (kerületi irány) | Vastagság a | N | 0,1 · ID | 0,1 · ID |
| Mélység f | 0.03 | 0.06 | ||
| Vastagság a | S | 0,05 · ID | 0,05 · ID | |
| Mélység f | 0.03 | 0.06 | ||
| Egyéb hibák | Vastagság a | N | 0,3 ·W | 0,3 ·W |
| Mélység f | 0.05 | 0.09 | ||
| Vastagság a | S | 0,1 ·W | 0,1 ·W | |
| Mélység f | 0.03 | 0.06 | ||
| Felületi érdesség | μm | N | 10 | 16 |
| μm | S | 5 | 6 | |
| Zaj | / | N | Engedélyezze | |
| / | S | Engedélyezze | ||
Tárolási útmutató
Az O-gyűrűk hosszú távú tárolás okozta fizikai és kémiai tulajdonságainak elkerülése érdekében ésszerű tárolási környezetre van szükség annak biztosítására, hogy az O-gyűrűket ne érintse a hosszú távú tárolás.
A tárolás során a következő pontokat kell figyelembe venni:
(1) A tárolási környezetnek száraznak, pormentesnek és jól szellőzőnek kell lennie;
(2) A hőmérsékletnek +15 ℃ felett kell lennie, de nem haladhatja meg a +20 ℃-ot;
(3) Tárolja üreges csomagolótasakokban, amennyire csak lehetséges, és kerülje az olyan összetevőket, amelyek károsítják az O-gyűrű anyagát;
(4) Kerülje a közvetlen napfényt a tárolási környezetben, és tartsa távol ultraibolya fényforrásoktól;
(5) Tároláskor az O-gyűrűknek feszültségmentes állapotban kell lenniük, azaz nem feszítettek, nem összenyomottak és nem deformálódnak:
(6) Tilos zsinórral megkötni, fémrészekre akasztani.


Cím
No.1 Ruichen Road, Dongliuting Industrial Park, Chengyang District, Qingdao City, Shandong tartomány, Kína
Tel